
Żywotność formy wtryskowej jest często ograniczana podczas wyceny do jednej liczby: 100 000 cykli, 500 000 cykli lub ponad milion cykli. W rzeczywistości liczba ta ma znaczenie tylko wtedy, gdy jest powiązana ze stalą formierską, żywicą, geometrią części, warunkami produkcji, strategią konserwacji i wymaganiami jakościowymi projektu.
Forma nie ulega nagłej awarii w cyklu 100 001 lub 1 000 001. Trwałość narzędzia zwykle maleje stopniowo. Bramy zużywają się, zawory odcinające są poluzowane, otwory wyrzutników powiększają się, tekstury ulegają pogorszeniu, a wymiary zaczynają się zmieniać. Bardziej użyteczną definicją trwałości formy jest zatem okres, w którym narzędzie może w dalszym ciągu wytwarzać akceptowalne części w ramach ustalonych wymagań wymiarowych, kosmetycznych i funkcjonalnych.
Co tak naprawdę oznacza trwałość formy wynoszącą 100 000 lub 1 milion cykli?
Żywotność formy należy traktować raczej jako cel inżynieryjny niż uniwersalną gwarancję. Dwa narzędzia wykonane z tej samej stali mogą mieć bardzo różną trwałość użytkową, jeśli jedno wykorzystuje niewypełniony polipropylen, a drugie przetwarza żywicę konstrukcyjną o dużej zawartości szkła.
Podczas produkcji kilka rodzajów pogorszenia jakości może oznaczać koniec żywotności narzędzia:
- nadmierny wypływ na zużytych liniach podziału lub odcięciach;
- dryft wymiarowy poza zatwierdzonym oknem tolerancji;
- erozja zastawki zmieniająca wielkość wypełnienia lub pozostałości;
- zużycie wyrzutnika powodujące ślady, przywieranie lub niestabilność;
- zużycie suwaka lub podnośnika wpływające na wyrównanie;
- pogorszenie powierzchni, które nie spełnia już wymagań kosmetycznych;
- degradacja układu chłodzenia powodująca wydłużenie czasu cyklu lub wypaczenie;
- częste naprawy, które czynią produkcję nieekonomiczną.
Forma może nadal otwierać się, zamykać i wytwarzać części po wystąpieniu tych warunków, ale może nie być już uważana za zdatną do produkcji, jeśli części nie przejdą kontroli lub konserwacja stanie się nadmierna.
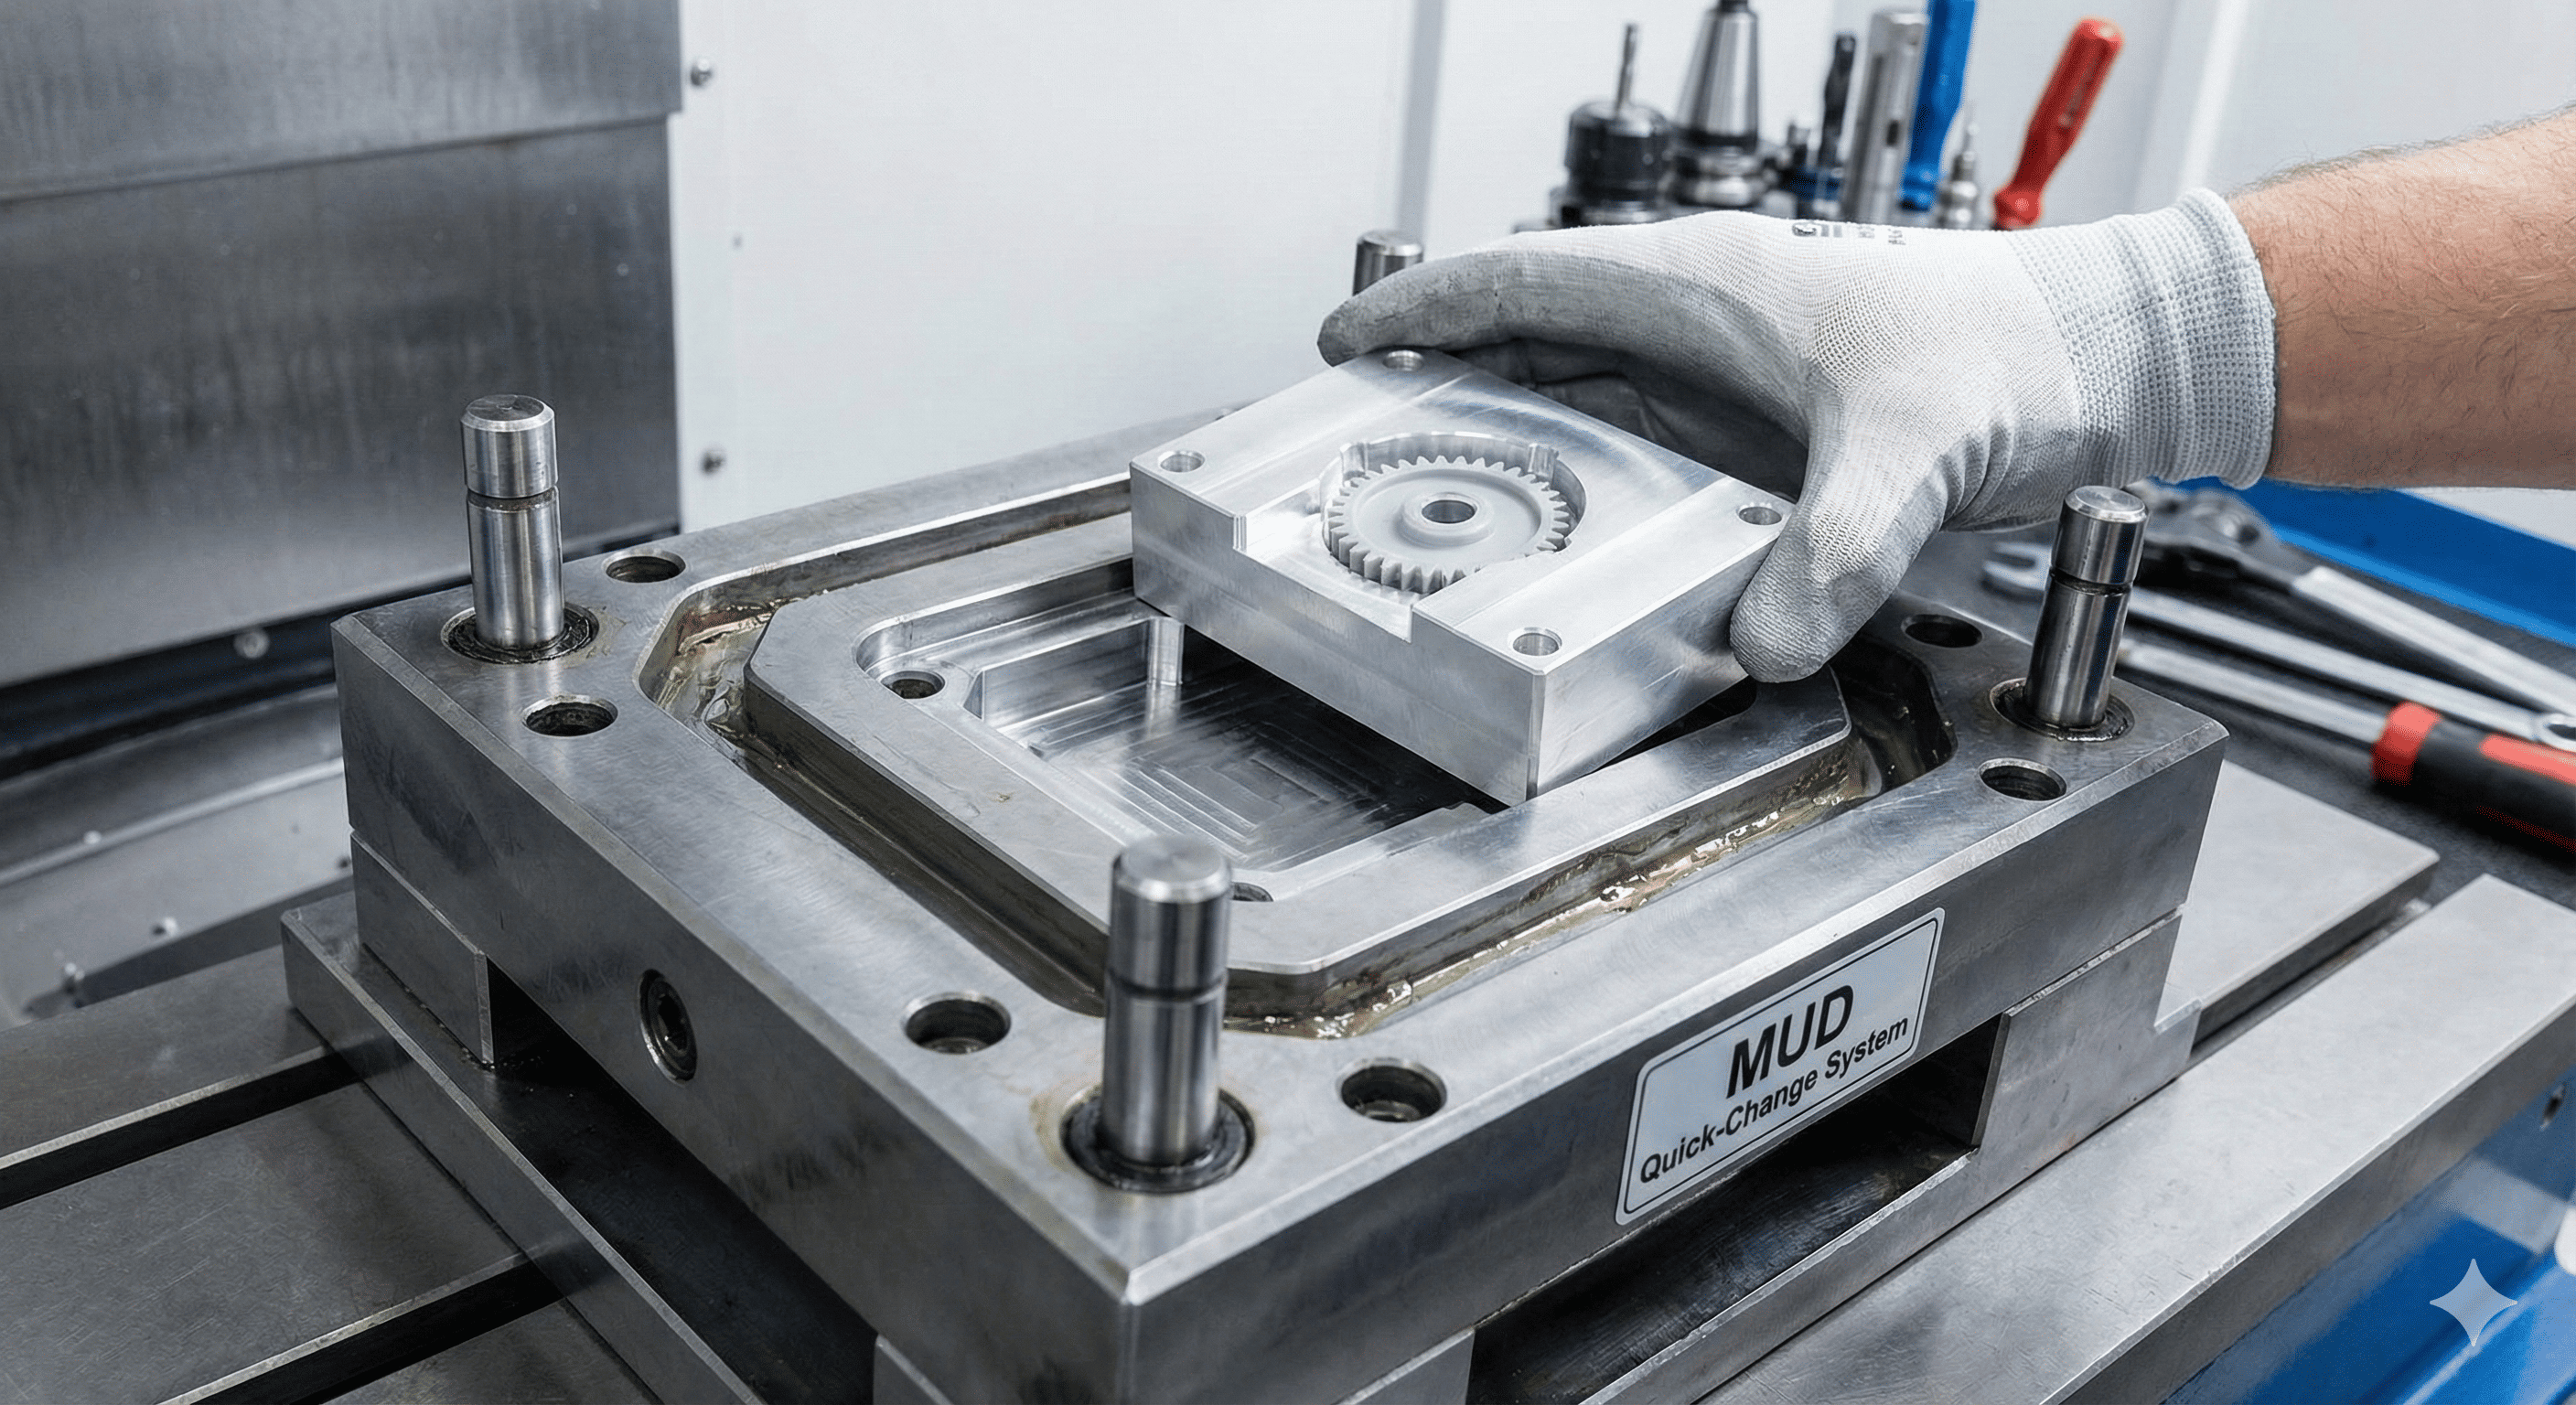
Stal formy i twardość Ustaw punkt początkowy
Materiał oprzyrządowania jest jedną z pierwszych zmiennych wpływających na oczekiwaną trwałość formy. Miękkie materiały mogą być szybsze i tańsze w obróbce, podczas gdy twardsze stale zapewniają zazwyczaj większą odporność na ścieranie, odkształcenia i wielokrotny kontakt.
| Kierunek oprzyrządowania | Typowa siła | Typowe zastosowanie |
| Oprzyrządowanie aluminiowe | Szybka obróbka i dobra przewodność cieplna | Programy prototypowe i niskonakładowe |
| Wstępnie hartowana stal formierska | Zrównoważona obrabialność i trwałość | Produkcja pomostowa i średnioseryjna |
| Hartowana stal produkcyjna | Wyższa odporność na zużycie i długoterminowa stabilność | Produkcja wysokocyklowa i wymagająca |
| Stal formierska odporna na korozję | Zwiększona odporność na wilgoć i materiały agresywne | Zastosowania medyczne, optyczne, korozyjne lub wymagające wysokiej czystości |
Jednak trudniej nie jest automatycznie lepsze. Wyższa twardość może wydłużyć czas obróbki, trudności w polerowaniu, koszt oprzyrządowania i złożoność naprawy. Niektóre wysoce hartowane materiały mogą również stać się mniej podatne na błędy, jeśli miejscowa koncentracja naprężeń nie jest dobrze kontrolowana.
Prawidłowe podejście polega na określeniu, gdzie wystąpi zużycie i obciążenie mechaniczne, a następnie wybraniu stali, twardości i strategii płytek wokół tych obszarów.
Żywica może skrócić żywotność formy szybciej, niż oczekują kupujący
Formowany materiał jest jedną z najważniejszych zmiennych wpływających na trwałość narzędzia. Forma pracująca z niewypełnionym PP jest narażona na zupełnie inne warunki zużycia niż przetwarzający PA66 GF50 lub PPS z ciężkim wzmocnieniem szklanym.
Inżynieria ścierna Tworzywa sztuczne
Włókna szklane i wypełniacze mineralne zwiększają sztywność i odporność cieplną gotowej części, ale także zwiększają ścieranie wewnątrz formy. Obszary najbardziej narażone na zużycie często obejmują:
- bramy i wkładki do bram;
- skrzyżowania biegaczy;
- cienkie rdzenie;
- powierzchnie odcinające;
- krawędzie wnęki narażone na działanie dużej prędkości stopu;
- sworznie zaworowe i obszary dysz gorącego kanału.
W przypadku PA66, PBT, PPS i podobnych związków wypełnionych szkłem, miejscowa ochrona przed zużyciem może być ważniejsza niż samo określenie mocniejszej podstawy formy.
Materiały żrące i tworzące osady
Niektóre systemy zmniejszające palność, materiały typu PVC i dodatki mogą powodować korozję, osady lub uszkodzenie powierzchni. Jeśli spodziewane są te materiały, może być wymagana stal odporna na korozję, powłoki i zdyscyplinowana strategia czyszczenia.
Żywice wysokotemperaturowe
Materiały takie jak PPS, PEEK, PEI i nylony wysokotemperaturowe stawiają dodatkowe wymagania w zakresie kontroli temperatury formy, komponentów gorących kanałów, uszczelek i powtarzających się cykli termicznych.
Z tego powodu trwałość formy należy zawsze rozpatrywać w kontekście dokładny gatunek żywicy , a nie tylko geometrię części.
Projekt formy często określa, gdzie narzędzie ulegnie awarii jako pierwsze
Dwie formy mogą wykorzystywać tę samą stal, a mimo to mieć bardzo różną trwałość użytkową, ponieważ zużycie rzadko rozkłada się równomiernie na całe narzędzie.
Cienkie rdzenie
Długie lub wąskie rdzenie mogą uginać się pod ciśnieniem wtrysku i mogą stać się podatne na zmęczenie, zużycie lub pęknięcie w długich seriach produkcyjnych.
Powierzchnie odcinające
Odcięcia kątowe i przesuwne podlegają wielokrotnemu kontaktowi. Złe wyrównanie lub niewystarczająca twardość może szybko spowodować wypływ i utratę wymiarów.
Zjeżdżalnie i podnośniki
Systemy prowadnic, płyty ścieralne, smarowanie i napięcie wstępne decydują o tym, czy ruchome elementy pozostaną stabilne przez setki tysięcy cykli.
Systemy wyrzutowe
Sworznie i otwory wypychaczy są powierzchniami, które ulegają wielokrotnemu zużyciu. Niewspółosiowość, słabe smarowanie lub nadmierne obciążenie wyrzutowe mogą skrócić ich żywotność.
Obszary Bram
Wysokie ścinanie i duża prędkość topienia sprawiają, że obszary przewężek są częstymi punktami zużycia, zwłaszcza w przypadku wypełnionych tworzyw konstrukcyjnych.
Linie podziału
Powtarzające się zaciskanie i zanieczyszczenie mogą uszkodzić powierzchnie uszczelniające, które zapobiegają powstawaniu odprysków.
Dlatego też formę wykonaną na milion cykli należy od początku projektować jako formę wykonaną na milion cykli. Samo zastąpienie standardowej stali twardszą stalą nie powoduje automatycznego przekształcenia podstawowej formy w oprzyrządowanie produkcyjne o długiej żywotności.
Wymienne elementy eksploatacyjne są główną cechą form o długiej żywotności
Narzędzia o wysokiej trwałości nie są projektowane przy założeniu, że nic nigdy się nie zużyje. Zamiast tego przewidywalne zużycie jest zlokalizowane w elementach, które można serwisować lub wymieniać bez konieczności przebudowy całej formy.
Typowe elementy serwisowane to:
- wymienne wkładki bramowe;
- hartowane wkładki odcinające;
- płyty ścieralne ślizgów;
- wymienne cienkie rdzenie;
- tuleje wyrzutników;
- wymienne wkładki wnękowe;
- końcówki gorących kanałów, grzejniki i elementy zaworów.
Projektowanie elementów zużywających się w formie zwiększa początkowy wysiłek inżynieryjny, ale może znacznie skrócić przestoje i koszty napraw podczas długich programów produkcyjnych.
Ustawienia procesu mogą zniszczyć dobrą formę
Trwałość narzędzia nie jest kontrolowana wyłącznie przez konstrukcję formy. Wysokiej jakości forma może ulec przedwczesnemu zużyciu, jeśli będzie działać pod niepotrzebnym ciśnieniem, nadmierną siłą docisku lub złym ustawieniem maszyny.
Nadmierne ciśnienie wtrysku
Wyższe ciśnienie zwiększa obciążenie powierzchni wnęki, rdzeni, odcięć i linii podziału. Jeśli stosuje się wysokie ciśnienie w celu skompensowania słabej zasuwy, ograniczonego odpowietrzenia lub zbyt małej ścieżki przepływu, proces ten może powodować niepotrzebne naprężenia narzędzia.
Nadmierna siła zacisku
Większa siła mocowania nie zawsze jest lepsza. Nadmierna siła może zwiększyć długotrwałe obciążenie płyt formy, powierzchni podziału i styków maszyna-forma.
Słabe wyrównanie
Złe ustawienie płyty lub powtarzające się obciążenie niecentryczne może przyspieszyć zużycie sworzni prowadzących, tulei, prowadnic i elementów odcinających.
Nierówna temperatura formy
Niestabilne warunki termiczne zwiększają rozszerzanie i kurczenie się, zmieniają wymiary i mogą powodować dodatkowe naprężenia mechaniczne podczas produkcji.
Trwałość narzędzia jest zatem częściowo problemem narzędziowym, a częściowo problemem związanym z dyscypliną produkcji.
Stan układu chłodzenia wpływa również na żywotność formy
Systemy chłodzenia są często omawiane tylko w odniesieniu do czasu cyklu, ale ich stan wpływa również na długoterminową stabilność formy.
Z biegiem czasu kanały chłodzące mogą się rozwinąć:
- skala;
- korozja;
- ograniczony przepływ;
- nierówny rozkład temperatury;
- wycieki lub degradację uszczelnienia.
Jeśli jedna sekcja formy zacznie się nagrzewać, proces może wydłużyć cykle, zwiększyć wypaczenie lub niespójne wymiary. Operatorzy mogą zareagować zwiększeniem ciśnienia pakowania lub zmianą warunków formowania, co może pośrednio zwiększyć naprężenia narzędzia.
Dlatego też w przypadku form wysokocyklicznych monitorowanie sprawności układu chłodzenia, jakości wody i przepływu należy uznać za część strategii trwałości formy.
Konserwacja zapobiegawcza zamienia potencjalną trwałość narzędzia w rzeczywistą trwałość narzędzia
Forma zaprojektowana z myślą o długiej eksploatacji nie osiągnie swojego potencjału, jeżeli będzie naprawiana dopiero po pojawieniu się usterek.
Konserwacja zapobiegawcza powinna opierać się na rzeczywistych warunkach produkcji i liczbie strzałów, a nie tylko na czasie kalendarzowym.
| Poziom konserwacji | Typowe kontrole |
| Każda seria produkcyjna | Oczyścić wnękę/rdzeń, sprawdzić linię podziału, sprawdzić zanieczyszczenie, sprawdzić jakość wypraski |
| Konserwacja okresowa | Nasmaruj prowadnice i podnośniki, sprawdź zasuwy, wyrzutniki, elementy prowadnic i połączenia gorących kanałów |
| Główna konserwacja | Zdemontować elementy zużywające się, sprawdzić zużycie wymiarowe, oczyścić kanały chłodzące, wymienić uszczelki i zregenerować wkładki |
Liczniki wtrysków są szczególnie przydatne, ponieważ narzędzie wykonujące 200 000 cykli w ciągu trzech miesięcy nie powinno podlegać temu samemu harmonogramowi konserwacji, co podobna forma, która wykonuje 20 000 cykli rocznie.
Częstotliwość konserwacji powinna również stać się bardziej konserwatywna, gdy forma przetwarza żywice ścierne lub wysokotemperaturowe.
100 000 a 1 milion cykli: jakie zmiany w strategii oprzyrządowania?
Różnica pomiędzy narzędziem produkowanym w mniejszych ilościach a narzędziem wytwarzającym milion cykli powinna być widoczna w planowaniu konstrukcji, łatwości serwisowania i konserwacji.
| Współczynnik projektowy | Około. Strategia 100 tys. cykli | Strategia cyklu 1M |
| Materiał narzędziowy | Wystarczająca może być stal wstępnie hartowana | Hartowana stal produkcyjna typically considered |
| Nosić wkładki | Selektywne | Przeznaczone do krytycznych obszarów zużycia |
| Teren bramy | Standardowa konstrukcja może być wystarczająca | Często preferowane są wymienne, hartowane wkładki |
| Zjeżdżalnie i podnośniki | Standardowe rozwiązanie w zakresie zużycia | Większy nacisk na hartowane płyty ścieralne i łatwość serwisowania |
| System wyrzutowy | Standardowy projekt produkcji | Wyższa trwałość i planowana wymiana elementów ulegających zużyciu |
| Układ chłodzenia | Zoptymalizowany do produkcji | Zoptymalizowany do produkcji and long-term serviceability |
| Wyrównanie | Standardowe wymagania dotyczące precyzji | Większy nacisk na długoterminową kontrolę zużycia |
| Plan konserwacji | Podstawowa konserwacja planowa | Zdefiniowana konserwacja zapobiegawcza oparta na cyklach |
| Części zamienne | Ograniczona | Planowane części zamienne |
Różnice te mają charakter poglądowy. Rzeczywistą konstrukcję formy należy określić na podstawie konkretnej żywicy, geometrii, tolerancji, liczby wnęk i środowiska produkcyjnego.
Milion części nie oznacza miliona cykli formowania
Jest to jeden z najczęstszych błędów w planowaniu trwałości formy.
Wymagana liczba cykli narzędzia zależy od liczby wgłębień.
Jeśli wymagana żywotność wynosi 2 000 000 części, a forma ma cztery gniazda:
Forma powinna wówczas uwzględniać dodatkowy naddatek na:
- próby pleśni;
- konfiguracja procesu;
- złom startowy;
- odrzuty jakościowe;
- próby inżynieryjne;
- bufor produkcyjny.
Podobnie ośmiogniazdowa forma produkująca milion części teoretycznie wymaga jedynie 125 000 produkcyjnych wtrysków przed dodaniem naddatków.
Z tego powodu wymaganą trwałość narzędzia należy obliczyć zarówno na podstawie objętości użytkowej, jak i liczby wgłębień przed ostatecznym określeniem specyfikacji formy.
Dlaczego najtańsza forma może stać się najdroższa
Najniższa oferta na formy nie zawsze zapewnia najniższy koszt oprzyrządowania w całym cyklu życia produktu.
Rozważ dwie uproszczone opcje:
| Przedmiot | Narzędzie A | Narzędzie B |
| Inwestycja początkowa | 35 000 dolarów | 75 000 dolarów |
| Przykładowy docelowy czas życia pleśni | 150 000 cykli | 1 000 000 cykli |
| Najlepsze dopasowanie | Krótszy program produkcyjny | Długoterminowy program produkcyjny |
Jeśli projekt wymaga jedynie 100 000 cykli, lepszym rozwiązaniem komercyjnym może być narzędzie A. Jeśli projekt wymaga 800 000 cykli, wielokrotna naprawa, renowacja lub wymiana może sprawić, że Narzędzie B będzie bardziej ekonomiczne.
Celem nie jest maksymalizacja trwałości formy za wszelką cenę. Ma to na celu dopasowanie żywotności formy do komercyjnego życia produktu.
Co kupujący powinni określić, prosząc o trwałość formy
Zamiast prosić dostawcę formy o ogólną „formę na milion wtrysków”, kupujący powinni dostarczyć informacje produkcyjne potrzebne do prawidłowego zaprojektowania narzędzia.
- Oczekiwana roczna wielkość produkcji
- Oczekiwane zapotrzebowanie na części w całym okresie użytkowania
- Planowana liczba ubytków
- Dokładny gatunek żywicy
- Zawartość włókna szklanego lub wypełniacza mineralnego
- Docelowy czas cyklu
- Wymiary krytyczne i tolerancje
- Wymagania dotyczące powierzchni lub tekstury
- Lokalizacja produkcji
- Wymagania dotyczące gorących kanałów
- Oczekiwana zdolność konserwacji
- Wymagane części zamienne
- Docelowa żywotność formy
Dostawca form powinien wówczas być w stanie wyjaśnić:
- zalecane gatunki stali;
- docelowa twardość;
- strategia wymiennych wkładek;
- spodziewane miejsca zużycia;
- wymagania konserwacyjne;
- zalecane części zamienne.
Zaprojektuj życie formy wokół programu, a nie wokół numeru marketingowego
Forma wykonalna na 100 000 cykli i forma na milion cykli nie powinny być po prostu dwiema wersjami tego samego narzędzia o różnej twardości stali. Narzędzia o długiej żywotności wymagają większej uwagi przy lokalizacji zużycia, łatwości serwisowania, osiowaniu, chłodzeniu, ruchomych elementach i konserwacji zapobiegawczej.
Jednocześnie nie każdy produkt potrzebuje formy milionowej. Nadmierna inżynieria narzędzi w przypadku niepewnego lub krótkiego programu produktów może zamrozić niepotrzebny kapitał, podobnie jak niedostateczna specyfikacja narzędzia masowego może spowodować późniejsze kosztowne przestoje.
Prawidłowy docelowy okres trwałości formy to taki, który odpowiada zapotrzebowaniu na części w całym okresie użytkowania, liczbie gniazd, intensywności żywicy i ryzyku produkcyjnemu.
Potrzebujesz formy zaprojektowanej na 100 000, 500 000 lub 1 milion cykli?
IMTEC Mold wspiera projektowanie i produkcję form, formowanie wtryskowe, natryskiwanie wkładek i wspólny rozwój inżynieryjny w zakresie prototypów, mostów i długoterminowych programów produkcyjnych.
Nasz zespół inżynierów może sprawdzić oczekiwaną objętość cyklu życia, liczbę wgłębień, gatunek żywicy, wymiary krytyczne i wymagania produkcyjne, aby zalecić odpowiednią konstrukcję oprzyrządowania i docelową trwałość formy.
Wyślij swoje pliki CAD, specyfikację żywicy, ilość roczną, ilość w całym okresie użytkowania i docelowy czas cyklu w celu przeglądu trwałości narzędzi i konstrukcji formy.
Omów swoje wymagania dotyczące trwałości formyCzęsto zadawane pytania
Ile cykli powinna wytrzymać forma wtryskowa?
Nie ma numeru uniwersalnego. Żywotność formy zależy od materiału narzędzia, żywicy, geometrii, liczby wgłębień, warunków procesu, obszarów zużycia i konserwacji. Właściwy cel powinien być dopasowany do oczekiwanego programu produkcyjnego.
Jaka jest różnica między formą o cyklu 100 000 a formą o cyklu 1 miliona?
Forma o dłuższej żywotności zwykle kładzie większy nacisk na utwardzane materiały narzędziowe, wymienne wkładki zużywalne, wyrównanie, łatwość serwisowania, trwałość układu chłodzenia i konserwację zapobiegawczą opartą na cyklach.
Czy twardsza stal formierska zawsze oznacza dłuższą żywotność formy?
Nie. Twardość poprawia odporność na zużycie, ale zła geometria, słaba konstrukcja odcięcia, złe ustawienie lub niewłaściwa obróbka mogą w dalszym ciągu powodować przedwczesną awarię. Stal narzędziową należy wybrać jako część kompletnego projektu formy.
W jakim stopniu żywica wypełniona szkłem skraca żywotność formy?
Nie ma stałego procentu. Wpływ zależy od zawartości szkła, prędkości topienia, konstrukcji bramy, stali narzędziowej, powłok i warunków produkcji. Materiały o dużej zawartości wypełnienia zazwyczaj wymagają większej uwagi w zakresie ochrony przed zużyciem.
Czy formę o niższej trwałości można później zmodernizować w celu uzyskania wyższej produkcji?
Czasami, ale potencjał ulepszenia zależy od oryginalnej konstrukcji. Hartowane wkładki, zamienne rdzenie lub płyty ścieralne mogą wydłużyć żywotność, ale podstawowa forma może nie być ekonomicznie przekształcona w prawdziwie trwałe oprzyrządowanie produkcyjne.
Jak obliczyć wymagania dotyczące trwałości formy dla formy wielogniazdowej?
Podziel zapotrzebowanie na części w całym okresie użytkowania przez liczbę gniazd, a następnie dodaj dodatek na próby, odpady konfiguracyjne, odrzuty i bufor produkcyjny. Na przykład milion części z formy z ośmioma gniazdami wymaga około 125 000 cykli produkcyjnych przed dodatkowymi naddatkami.


